INOXROLL / РУЛОННАЯ НЕРЖАВЕЮЩАЯ СТАЛЬ
Нержавеющие рулоны для роспуска и штамповки
Для серийного производства рулонная форма позволяет согласовать подачу материала с тактом оборудования и геометрией заготовки. Ключевой этап закупки — перевести требования к готовой детали в параметры металла и намотки. Ни общий диапазон каталога, ни номер марки сами по себе не определяют результат штамповки.
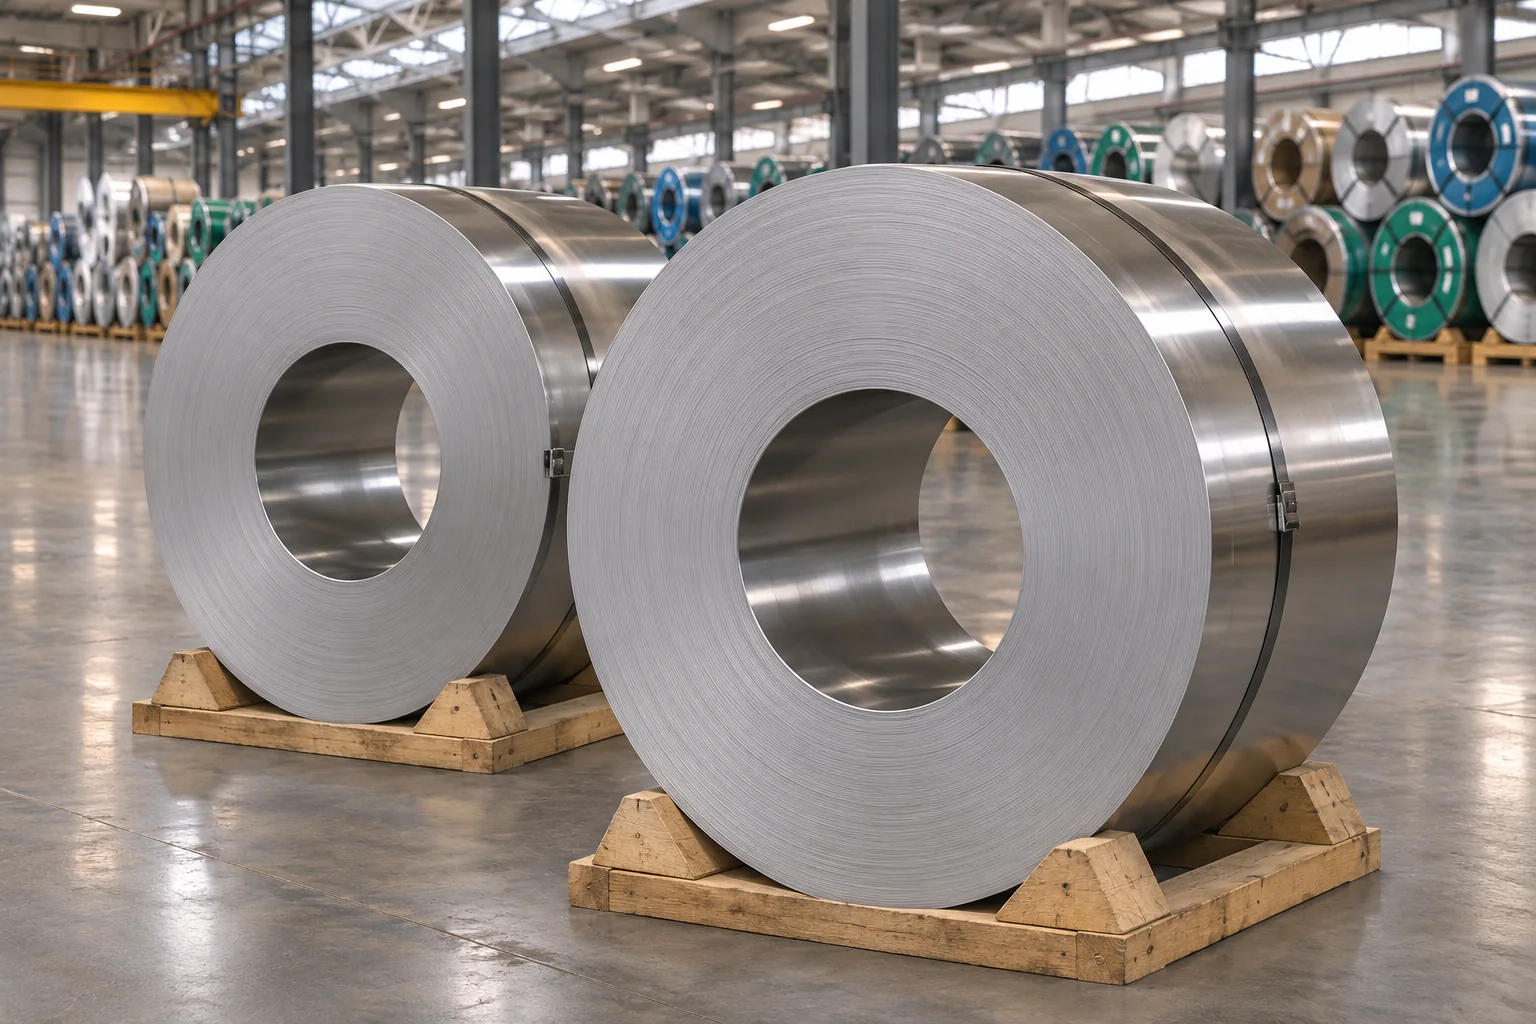
Схема роспуска
Опишите ширины, объём каждой полосы и допустимые технологические остатки. Исполнитель проверит схему на исходную ширину, возможности оборудования и требования к кромке. Стоимость обработки сравнивают при одинаковом составе работ и конечных параметрах.
Материал для формования
Для штамповки важны механические свойства, состояние поставки и характер деформации. Требования к вытяжке или формованию задаёт технолог. При замене марки проверяют не только коррозионную стойкость, но и поведение материала на конкретной операции.
Поверхность и межоперационная защита
Уточните сторону, видимую после изготовления, и требования к повреждениям. Назначение плёнки и другой защиты согласуют под процесс, а не выбирают только по толщине. Если предусмотрены разные операции, последовательность обработки полезно приложить к запросу.
Конечная намотка
После роспуска или перемотки каждый рулон должен укладываться в ограничения разматывателя по диаметрам и массе. Направление намотки и маркировку задают заранее. Транспортная обвязка удерживает рулон до согласованной процедуры установки; её не снимают просто для удобства осмотра.
Что передать для подбора
- Готовая деталь и схема деформации
- Марка, стандарт и механические требования
- Ширины, объём и допуски роспуска
- Кромка и критерии заусенца
- Поверхность и защита между операциями
- Диаметры, масса и направление намотки
Марки для рассмотрения
Перечень помогает обсудить варианты с технологом. Точную марку, стандарт и допустимость замены утверждает проектировщик или ответственная техническая сторона; наличие рулонного исполнения подтверждается по запросу.